En bref
La gestion des stocks de composants industriels combine anticipation, données fiables et coordination fournisseurs.
- Les stocks de sécurité absorbent 70 % des aléas d’approvisionnement selon les retours terrain
- Le juste-à-temps réduit les coûts de stockage mais fragilise la chaîne sans plan B
- La traçabilité par code article conditionne la fiabilité de tout audit qualité
Une ligne de production qui s’arrête faute d’un roulement à 4 euros, ça arrive plus souvent qu’on ne l’imagine. La gestion des stocks de composants industriels n’a rien d’une formalité administrative : c’est le nerf de la guerre pour toute unité qui fabrique en série. Un stock mal calibré coûte cher, que ce soit en immobilisation financière ou en arrêt de chaîne.
la logistique industrielle avec Groupe Blondel illustre bien cette tension permanente entre disponibilité et optimisation des coûts. Un composant stocké en trop dort dans un entrepôt et grève la trésorerie. Un composant manquant bloque toute une chaîne de montage. Entre ces deux extrêmes, les équipes logistiques jonglent avec des méthodes précises, des outils numériques et une coordination fine avec les fournisseurs.
Les stratégies de stockage qui changent vraiment la donne
Classer ses composants par criticité reste la première étape que beaucoup d’industriels négligent. La méthode ABC répartit les références selon leur valeur et leur fréquence de rotation. Les composants de catégorie A, souvent 20 % des références, représentent 80 % de la valeur immobilisée. Cette répartition impose un suivi rapproché, quotidien parfois, alors que les références C tolèrent un contrôle mensuel.
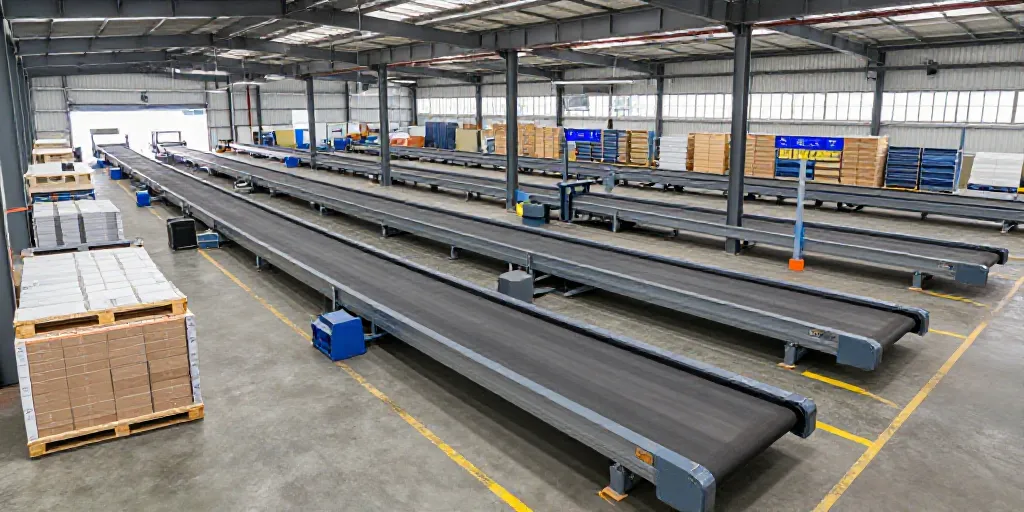
La gestion des flux dans un entrepôt industriel exige aussi une implantation réfléchie. Un composant à forte rotation placé loin du quai d’expédition génère des pertes de temps mesurables sur une année entière. Nous estimons qu’une réorganisation physique de l’entrepôt réduit les temps de manutention de 10 à 15 % dans la majorité des cas observés.
Le stockage dynamique, avec des systèmes de racks à gravité ou des navettes automatisées, change la donne pour les sites à forte cadence. Mais cet investissement ne se justifie que pour les volumes qui le méritent. Une PME avec un flux de 50 références par jour n’a pas besoin du même système qu’un site aéronautique qui traite 5000 pièces.
Le juste-à-temps, méthode miracle ou pari risqué ?
Le flux tendu séduit par sa promesse : moins de stock, moins de coût, plus de rotation. La méthode impose une synchronisation parfaite entre commande, livraison et consommation. Toyota a formalisé cette approche dès les années 1950 avec le kanban, un système de cartes qui déclenche le réapprovisionnement uniquement quand le besoin existe réellement.
Mais le juste-à-temps expose une industrie à la moindre perturbation logistique. Une grève portuaire, une pénurie de semi-conducteurs, un retard douanier, et toute la chaîne de production s’arrête net. Les tensions sur les composants électroniques ont démontré les limites d’un flux tendu sans filet de sécurité.
Nous pensons que le juste-à-temps garde tout son sens pour les composants standards à approvisionnement stable, mais devient dangereux pour les pièces critiques à fournisseur unique. La distinction entre ces deux catégories de composants détermine la stratégie de réapprovisionnement à adopter, bien plus que n’importe quel logiciel.
La traçabilité des pièces, le maillon qui sauve ou qui coule
Un composant sans historique de traçabilité devient un problème dès qu’un défaut qualité apparaît. La traçabilité descendante identifie où chaque pièce a été utilisée. La traçabilité ascendante retrace son origine, son lot de fabrication, son fournisseur.
Les systèmes de gestion d’entrepôt actuels intègrent des codes-barres, des puces RFID ou des identifiants QR qui enregistrent chaque mouvement. Cette donnée devient précieuse lors d’un rappel produit ou d’un audit qualité ISO 9001. Un industriel qui ne peut pas remonter l’origine d’un composant défaillant s’expose à des coûts de non-conformité bien supérieurs au prix de la pièce elle-même.
La norme ISO 14001 impose par ailleurs un suivi environnemental des matériaux qui transitent par cette même traçabilité. Les deux exigences, qualité et environnement, convergent vers un seul système d’information fiable.
Les stocks de sécurité, filet ou gaspillage ?
Un stock de sécurité absorbe les écarts entre la demande prévue et la demande réelle, ainsi que les variations de délai fournisseur. Son calcul repose sur la variabilité de la consommation et le délai de réapprovisionnement observé historiquement.
Fixer ce stock trop bas expose à la rupture. Le fixer trop haut immobilise du capital inutilement. La formule classique multiplie l’écart type de la demande par la racine carrée du délai de livraison, pondérée par un niveau de service cible, souvent fixé à 95 ou 98 %.
Pour les composants à fournisseur unique situé à l’international, nous recommandons un stock de sécurité renforcé, même si cela grève temporairement la trésorerie. Le coût d’un arrêt de production dépasse largement celui d’un surstock ponctuel.
Coordonner fournisseurs et production sans accroc
La coordination entre fournisseurs et unités de production repose sur un partage d’information en temps réel. L’échange de données informatisé, ou EDI, automatise la transmission des commandes, des accusés de réception et des avis d’expédition entre les systèmes des deux partenaires.
Un planning partagé avec les fournisseurs stratégiques réduit les surprises. Certains industriels organisent des revues mensuelles de performance fournisseur, mesurant taux de service, délai moyen et conformité qualité. Cette approche collaborative transforme une relation transactionnelle en véritable partenariat logistique.
Les contrats cadres avec engagement de volume minimum sécurisent aussi l’accès aux composants critiques lors de tensions sur le marché. Un fournisseur qui connaît la visibilité de production sur 6 à 12 mois ajuste sa propre capacité en conséquence.
- Réduction des ruptures imprévues
- Meilleure négociation tarifaire
- Visibilité partagée sur les aléas
- Dépendance accrue au fournisseur
- Investissement en temps de coordination
- Risque de rigidité contractuelle
C’est quoi la logistique industrielle au-delà du concept ?
La logistique industrielle désigne l’ensemble des opérations qui organisent les flux physiques et informationnels entre approvisionnement, production et distribution. Elle couvre la gestion des stocks, le transport, la manutention et la coordination entre fournisseurs et unités de fabrication. Contrairement à une logistique commerciale centrée sur la vente, elle sert directement la continuité de production.
Le Council of Supply Chain Management Professionals définit la logistique comme l’intégration d’activités visant à contrôler un flux efficace de matières premières et de produits, de leur origine à leur consommation. Dans un contexte industriel, cela se traduit par une synchronisation constante entre approvisionnement de composants et cadence de fabrication.
Nous observons sur le terrain que les entreprises qui réussissent cette synchronisation partagent un point commun : elles mesurent leurs flux en continu plutôt qu’en fin de mois. Un tableau de bord actualisé quotidiennement détecte une dérive avant qu’elle ne devienne une rupture.
| Approche | Avantage principal | Risque principal |
|---|---|---|
| Stock de sécurité élevé | Continuité garantie | Capital immobilisé |
| Flux tendu strict | Coûts réduits | Vulnérabilité aux aléas |
| Approche mixte par criticité | Équilibre coût/résilience | Complexité de pilotage |
Un stock mal dimensionné coûte toujours plus cher qu'un audit logistique bien mené.
Pour approfondir les fondamentaux normatifs liés aux systèmes de management environnemental appliqués aux entrepôts, la documentation officielle de l’Organisation internationale de normalisation détaille les exigences précises de la norme ISO 14001.
La logistique industrielle, un équilibre permanent à ajuster
La logistique industrielle ne se résume jamais à une formule unique applicable partout. Chaque unité de production compose avec ses propres contraintes de délai, de criticité de composants et de relation fournisseur. L’enjeu consiste à ajuster en continu stratégie de stockage, flux tendu et stock de sécurité selon la réalité du terrain, plutôt que selon un modèle théorique figé.
FAQ
Quels sont les 3 types de logistique ?
La logistique amont gère l’approvisionnement des matières premières. La logistique interne organise les flux au sein de l’usine. La logistique aval distribue les produits finis vers les clients.
Quels sont les 3 métiers de la logistique ?
Le gestionnaire de stock supervise les niveaux et rotations. Le responsable transport organise les flux externes. L’agent logistique assure la manutention et la préparation des commandes au quotidien.
Quels sont les 4 types de logistique ?
Aux trois catégories classiques s’ajoute la logistique inverse, qui organise les retours de produits, le recyclage et la gestion des composants défectueux renvoyés vers le fournisseur.